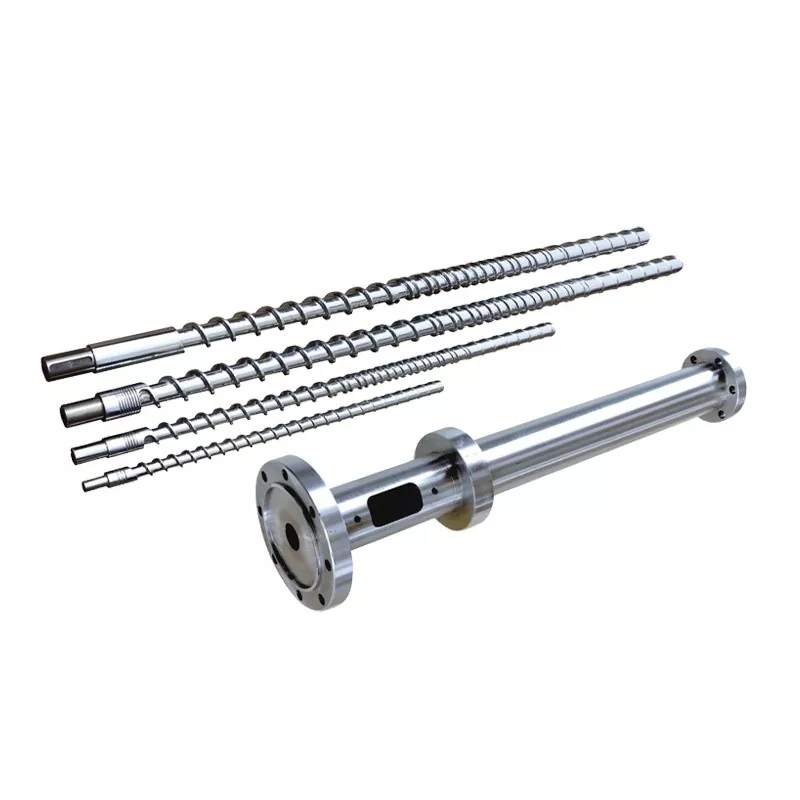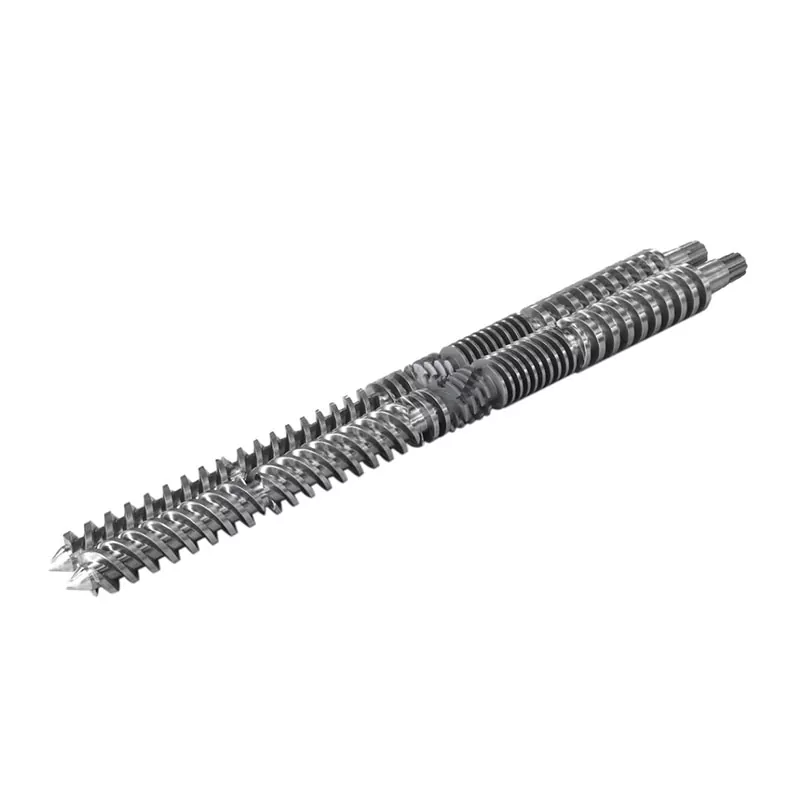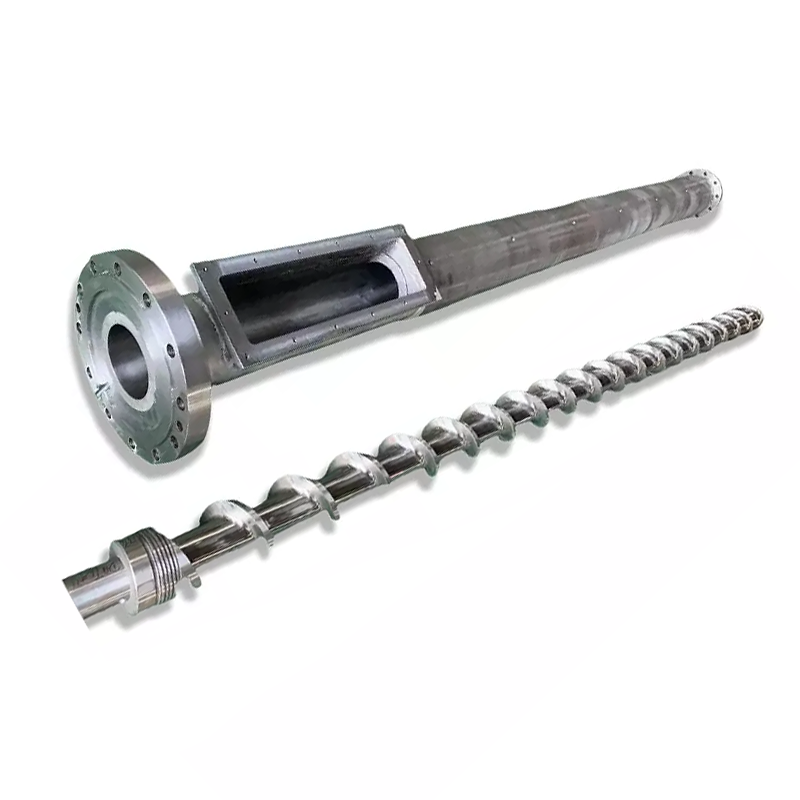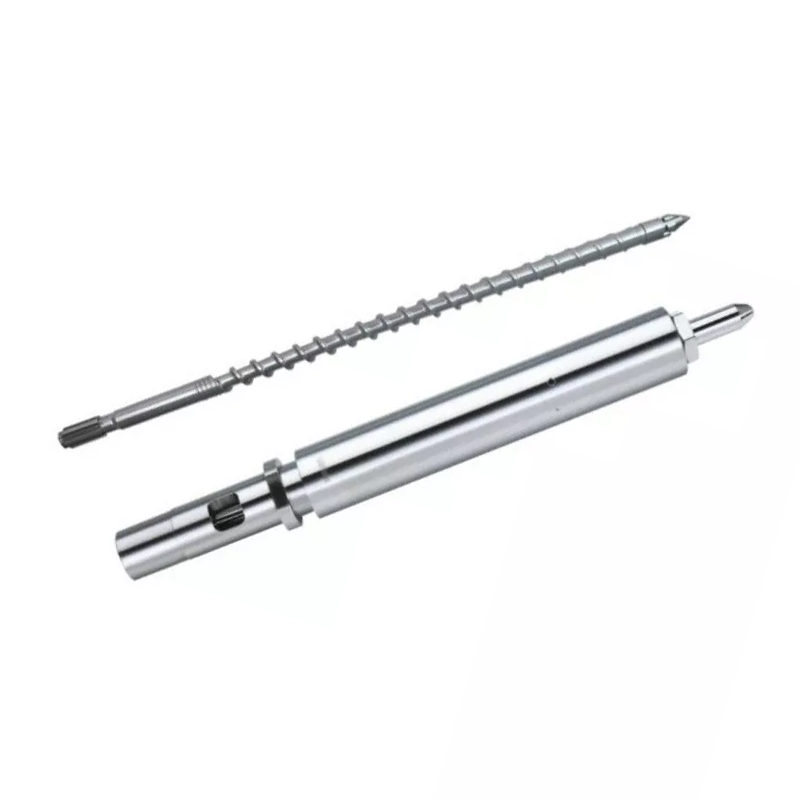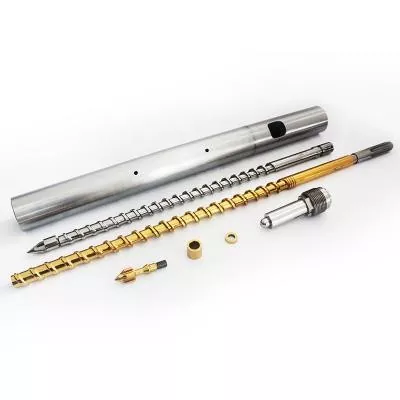

Шураг баррель үнэндээ юу хийдэг вэ
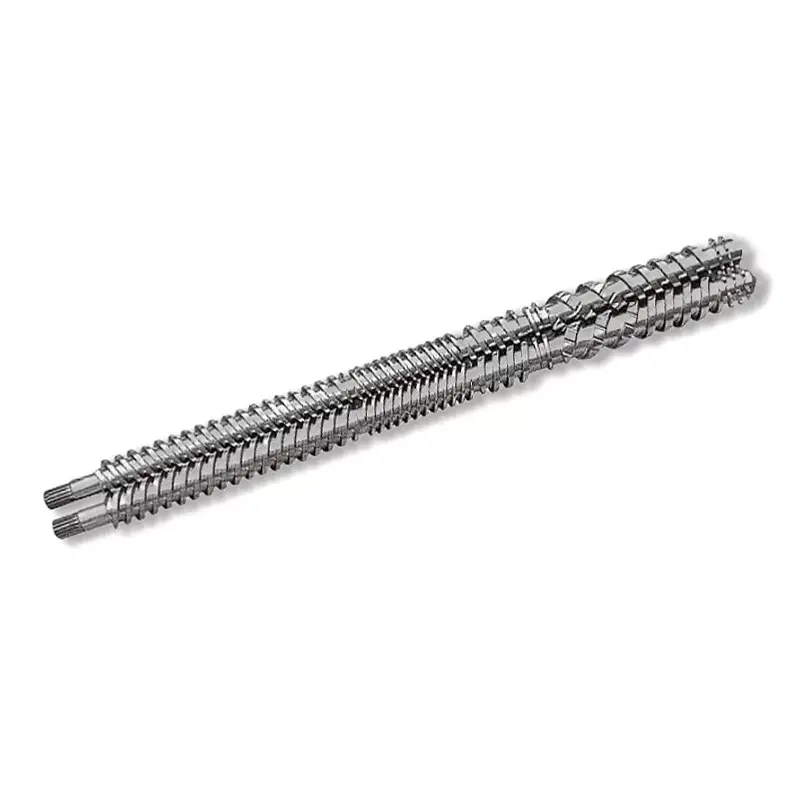
Шураг ба баррель нь тохирсон хос байдлаар ажилладаг. Цикл бүрийн дараалал энд байна:
- Хооллох- Хуванцар үрэл бункерээс тэжээлийн бүсэд унадаг.
- Хайлж байна— Эргэдэг шураг нь зүсэх дулааныг үүсгэдэг. Торхны халаагууртай хослуулан үрэл хайлж, шахдаг.
- Хэмжилт- Хайлмал нь тарилгын өмнө температур, даралтын хувьд жигд болдог.
- Тарилга— Шураг нь шахуурга шиг урагш хөдөлж, хайлсан хуванцарыг хэв рүү түлхэнэ.
Дизайн бүрийн хувьсагч - геометр, бүсийн харьцаа, гадаргуугийн боловсруулалт - эдгээр дөрвөн алхам хэр сайн явагдахад нөлөөлдөг. Аль нэгэнд нь таарахгүй байх нь үйлдвэрлэлийн асуудал болж харагдана.
Шийдвэр 1: L/D харьцаа
L/D харьцаа (шурагны уртыг диаметрээр нь хуваасан) нь техникийн үзүүлэлтүүдийн хамгийн чухал тоо юм. Энэ нь оршин суух хугацаа, холих чанар, дулааны хуваарилалтыг хянадаг.Ихэнх ерөнхий зориулалтын шахах хэлбэрт 20:1 харьцааг ашигладаг.
| Давирхай | Санал болгож буй L/D |
|---|---|
| PP, PE, PS (стандарт) | 18:1 - 20:1 |
| ABS, PC | 20:1 - 24:1 |
| PVC (халуунд мэдрэмтгий) | 16:1 - 20:1 |
| PET | 20:1 - 22:1 |
| Нейлон (PA) | 18:1 - 20:1 |
| GF-аар бэхжүүлсэн материал | 20:1 - 24:1 |
Шийдвэр 2: Шахалтын харьцаа
Шахалтын харьцаа (CR) нь тэжээлийн бүсээс хэмжих бүс хүртэл шураг суваг хэр зэрэг нарийсч байгааг хэмждэг. Өндөр CR нь хайлмалыг илүү түрэмгий шахдаг - аажмаар зөөлрдөг аморф давирхайд сайн. Доод CR нь илүү зөөлөн байдаг бөгөөд энэ нь халуунд мэдрэмтгий эсвэл эслэгээр дүүргэсэн материалд хэрэгтэй зүйл юм.
| Давирхай | Шахалтын харьцаа |
|---|---|
| ABS, PC, PMMA (аморф) | 3.0 – 3.5:1 |
| PP, PE, Nylon (хагас талст) | 2.5 – 3.0:1 |
| PVC | 2.0 – 2.5:1 |
| PET | 2.3 – 2.6:1 |
| GF-аар бэхэлсэн (≥15%) | 2.0 – 2.5:1 |
Шийдвэр 3: Бүсийн харьцаа
Стандарт тарилгын шураг нь гурван бүсэд хуваагддаг. Бүс бүрийн эзлэх хувь нь нийт L/D-тэй адил чухал юм.
- Тэжээлийн бүс (L1):Бункерээс хатуу үрэл хүлээн авдаг гүн суваг. Урт = илүү их дамжуулах чадвар.
- Шахалтын бүс (L2):Сувгийн гүн аажмаар буурч байна. Ихэнх хайлах нь энд тохиолддог.
- Хэмжих бүс (L3):Гүехэн, тууштай сувгууд. Тарилгын өмнө хайлуулах температур, даралтыг жигд хангана.
| Давирхай | Хоолой (L1) | Шахалт (L2) | Хэмжилт (L3) |
|---|---|---|---|
| PP / PE | 50% | 25% | 25% |
| ABS / PC | 40% | 40% | 20% |
| PET | 40% | 40% | 20% |
| Нейлон (PA) | 35–45% | 35–40% | 20–25% |
| PVC | 35% | 50% | 15% |
Шийдвэр 4: Шураг баррель материал
38CrMoALA - Стандарт суурь
Нанхайяагийн шахах эрэг шургийг үйлдвэрлэдэг38CrMoALA хайлшин ган, дулааны боловсруулалт хийж, унтраасан. Энэхүү суурь материал нь PE, PP, PS, ABS зэрэг стандарт термопластикуудыг сайн зохицуулдаг бөгөөд ашиглалтын хугацаа нь ойролцоогоор10,000-20,000 цагүйл ажиллагааны хэвийн нөхцөлд.
Нитржих
500-560 хэмд хийн азотжилт нь нитрит давхарга үүсгэдэг0.5-0.8 мм зузаантай-ийн хатуулагтай950–1050 HV (~62 HRC). Энэ нь боловсруулаагүй гантай харьцуулахад элэгдлийн эсэргүүцлийг 30-40% сайжруулдаг. Бөглөөгүй эсвэл бага зэрэг дүүргэсэн материалаар ажилладаг шахах хэвний ихэнх хэрэглээний стандарт.

Нанхайя мутант (гэнэт) тарилгын эрэг - PP, PE, Nylon зэрэг талст давирхайд тохиромжтой.
Биметалл - зүлгүүрийн хэрэглээнд зориулагдсан
Хоёр металлын торх нь торхны цооногт металлургийн аргаар холбогдсон өндөр хайлштай элэгдэлд тэсвэртэй доторлогоотой байдаг. Нанхайяагийн биметалл процесс ньдотоод цооногийн хатуулаг 62 HRCторхны дотор талын элэгдэл ихтэй хэсгүүдийн эргэн тойронд хатуу хайлшин шүршигч гагнуураар дамжуулан .
| Өргөдөл | Шураг материал | Торхны эмчилгээ |
|---|---|---|
| PE, PP, PS (дүүргээгүй) | 38CrMoALA азотжуулсан | Стандарт нитрижсэн |
| ABS, PC, Nylon (дүүргээгүй) | 38CrMoALA азотжуулсан | Стандарт нитрижсэн |
| PA + GF ≤30% | 38CrMoALA, унтрах + хатуурсан | Нитрит эсвэл биметалл |
| GF агууламж 15–50% | Биметалл / TC нислэгийн ирмэгүүд | Биметалл |
| PVC / идэмхий давирхай | Зэврэлтэнд тэсвэртэй хайлш | Биметалл (CR зэрэг) |
| Нүүрстөрөгчийн эслэгээр дүүргэсэн | Вольфрамын карбид | ТС-аар цацсан цооног |
Шийдвэр 5: Шургийн диаметр ба цохилтын хэмжээ
Таны бодит цохилт энэ хооронд байх ёстой35% ба 70%шурагны хамгийн их цохилтын багтаамжийн . 35% -иас доош материал нь торхонд хэт удаан сууж, муудах эрсдэлтэй. 70% -иас дээш тохиолдолд боолт нь мөчлөгийн дотор хангалттай хурдан сэргэж чадахгүй.
Нанхайяагаас авах боломжтой нийтлэг тохиргоог доор харуулав.
| Тарилгын хэмжээ (г) | Шураг Ø × Урт (мм) | Баррель Ø × Урт (мм) |
|---|---|---|
| 30-90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100-150 | Φ38×935 | Φ95×900 |
| 125-300 | Φ42×1030 | Φ105×1110 |
| 250-400 | Φ45×1210 | Φ115×1165 |
| 300-500 | Φ50×1300 | Φ125×1260 |
| 500-700 | Φ60×1380 | Φ140×1350 |
| 700-1000 | Φ70×1790 | Φ160×1685 |
| 1000-1500 | Φ160×3500 | Φ270×3200 |
| 1300-2500 | Φ170×3415 | Φ317×3380 |

Nanhaiya аажмаар шахах эрэг - ABS, PC, PMMA зэрэг аморф давирхайд илүү тохиромжтой.
Таны одоогийн шураг ажилдаа буруу байгааг анхааруулж байна
- Хар толбо эсвэл түлэгдэлтийн тэмдэг- Хэт их оршин суух хугацаа эсвэл халуун цэгээс болж доройтсон материал. Торхны температурын бүс ба шурагны зайг шалгана уу.
- Тогтворгүй цохилтын жин- Ихэнхдээ хуучирсан буцах хавхлага эсвэл эрэг хоорондын зайг хэт их хэмжээгээр эргүүлж өгдөг.
- Гадаргуу дээрх тэмдэглэгээ- Хайлмал дахь чийг эсвэл хий. Урьдчилан хатаах дутуу эсвэл шурагны геометр нь агааржуулалт муутай байгааг илтгэнэ.
- Удаан сэргэх / мөчлөгийн урт хугацаа— Хуванцаржуулах хүчин чадал хангалтгүй. Шургийн диаметрийг нэмэгдүүлэх шаардлагатай.
- Өнгөний өөрчлөлтөд өндөр хаягдал- Хэмжилтийн бүсэд муу холилдсон. Шураг дээр нэмсэн Maddock эсвэл саадтай холих элемент нь үүнийг ихэвчлэн шийддэг.
Үнийн санал авахдаа үйлдвэрлэгчдээ юу хэлэх вэ
- Машины брэнд, загвар— эсвэл стандарт бус машинуудын цооногийн диаметр ба фланцын хэмжээ
- Анхдагч давирхай(ууд)- дүүргэгчийн төрөл, боломжтой бол хувь хэмжээг оруулна
- Буудлагын хэмжээ- граммаар хамгийн бага ба хамгийн их
- Зорилтот мөчлөгийн хугацаа
- Таны шийдвэрлэх гэж байгаа одоогийн асуудлууд- хэрэв байгаа бол
Нанхайяагаас техникийн зөвлөмж аваарай
Бид 12 цагийн дотор хариу өгнө. Манай инженерийн баг үнийн санал өгөхөөс өмнө таны машин болон давирхайд тохирох шураг геометр, материалын зэрэг, хэмжээсийг зааж өгөх боломжтой.